
 Licence Commerciale
Guide complet de maintenance et d'inspection des outils antietincelles : assurer la conformité ATEX et OSHA
Dans les installations industrielles dangereuses—des plates-formes pétrolières offshore aux unités de traitement chimique, en passant par les élévateurs à grains et les installations de peinture par pulvérisation—les outils à main non étincelants représentent la première ligne de défense contre les risques d'inflammation. Cependant, posséder des outils non étincelants certifiés ne représente que la moitié de la bataille. Avec le temps, une manipulation inappropriée, un manque d'inspection et un affûtage incorrect peuvent gravement compromettre leur métallurgie résistante aux étincelles.
En vertu de réglementations telles que OSHA Standard 1910.120, OSHA 1910 Subpart P et la directive européenne ATEX sur les lieux de travail 1999/92/EC (ATEX 153), les employeurs sont tenus de veiller à ce que les outils de sécurité soient inspectés en continu, correctement entretenus et stockés à l'abri de toute contamination dangereuse.
1. Pourquoi la maintenance des outils non étincelants diffère de celle des outils en acier conventionnels
· Dureté d'élasticité inférieure : Les alliages non étincelants (25–40 HRC) sont naturellement plus tendres que l'acier trempé (50–60 HRC). Ils se déforment plus rapidement en cas de mauvaise utilisation sévère ou de couple excessif.
· Vulnérabilité à la contamination ferreuse (CRITIQUE) : Si un marteau en bronze frappe une surface en acier rouillée ou est meulé avec un disque abrasif contaminé par l'acier, des particules d'acier microscopiques s'incrustent dans le bronze, produisant des étincelles incendiaires lors des frappes ultérieures.
· Sensibilité aux produits chimiques corrosifs : L'exposition à des oxydants forts ou à des vapeurs acides nécessite des routines de nettoyage neutres dédiées pour prévenir la dégradation de la surface.
2. Liste de contrôle d'inspection par quart de travail
· [ ] 1. Vérification de la face de frappe (Marteaux, burins, masses) : Les faces de frappe sont-elles plates et exemptes de biseautage sévère? Y a-t-il un 'champignonnement' visible sur le périmètre?
· [ ] 2. Alignement des mâchoires & des douilles (Clés, douilles, pinces) : Les mâchoires des clés sont-elles parallèles sans signes d'élargissement ou de fissuration? Les carrés d'entraînement des douilles et les six pans internes sont-ils nets sans arrondi?
· [ ] 3. Intégrité du manche & des attaches : Les manches en fibre de verre/bois sont-ils exempts de fissures et solidement calés? Les poignées isolantes sont-elles propres et exemptes de film d'huile?
· [ ] 4. Contrôle de contamination de surface : La surface de l'outil est-elle exempte de copeaux métalliques incrustés, de particules abrasives ou de dépôts chimiques épais?
· [ ] 5. Marquages de certification & de taille : La marque du fabricant, la désignation de l'alliage (Al-Cu / Be-Cu) et l'estampille de taille sont-elles clairement lisibles?
3. Comment redresser et réaffûter en toute sécurité les outils non étincelants
· 1. Utilisez des abrasifs dédiés : Désignez des disques de meulage spécifiques en oxyde d'aluminium ou en carbure de silicium réservés exclusivement aux alliages non ferreux de bronze/cuivre. Marquez clairement ces disques : 'NON-FERREUX / BRONZE UNIQUEMENT'.
· 2. Contrôlez l'accumulation de chaleur : Meulez à basse vitesse avec un contact léger et intermittent. Une chaleur excessive recuit l'alliage et le ramollit. Trempez périodiquement dans de l'eau propre.
· 3. Chanfreinez les bords en champignon : Rangez les outils dans des environnements propres et à humidité contrôlée afin de minimiser l'oxydation de surface.
Publié récemment
-
Bronze d'aluminium ou cuivre au béryllium pour outils non-étincelants : quel alliage votre installation nécessite-t-elle ?
4 octobre 2026Guide complet d'entretien et d'inspection des outils anti-étincelles : garantir la conformité ATEX et OSHADans les installations i Lire la suite
-
Ce que les acheteurs doivent confirmer avec le fabricant
22 septembre 20262. Ce que les acheteurs doivent confirmer avec le fabricantAvant de passer une commande, demandez au fabricant de répondre à ces q Lire la suite
-
Comment choisir des outils à main anti-étincelles pour les zones dangereuses
22 septembre 20261. Commencez par le danger, pas par le catalogue d'outilsAvant de comparer des jeux de clés ou des têtes de marteau, définissez l' Lire la suite
-
Clés de frappe en acier spécial pour maintenance industrielle lourde
20 septembre 2026Méta-description : Apprenez à sélectionner et à utiliser des clés de frappe en acier spécial pour la maintenance lourde. Comp Lire la suite

Contactez-nous
Produits recommandés
-
 Fabricant de kits d'outils en bronze d'aluminium sans étincelles, Outils de sécurité sur mesure, Kit d'outils en alliage de cuivre sans étincelles | Outils de main sûrsUS$ 500MOQ: 10 Sets
-
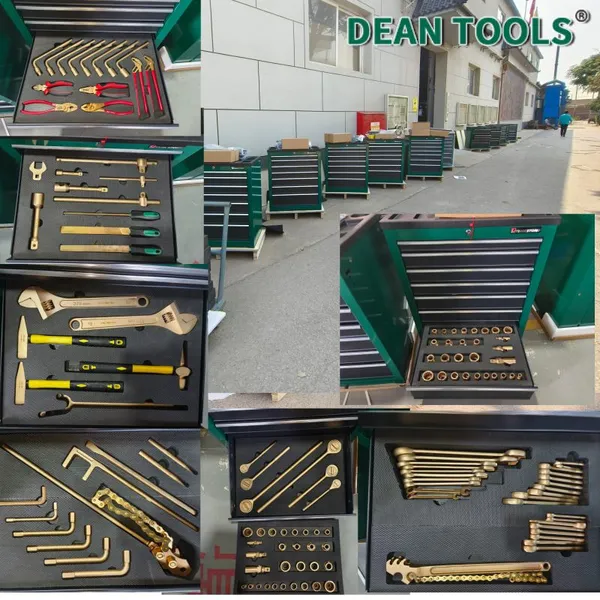
Outils sans étincelles, pelle en laiton, outils à preuve d'étincelles. DEAN TOOLS Chariot d'outils sans étincelles en bronze de béryllium 113 piècesUS$ 89 - 159MOQ: 1 Set
-
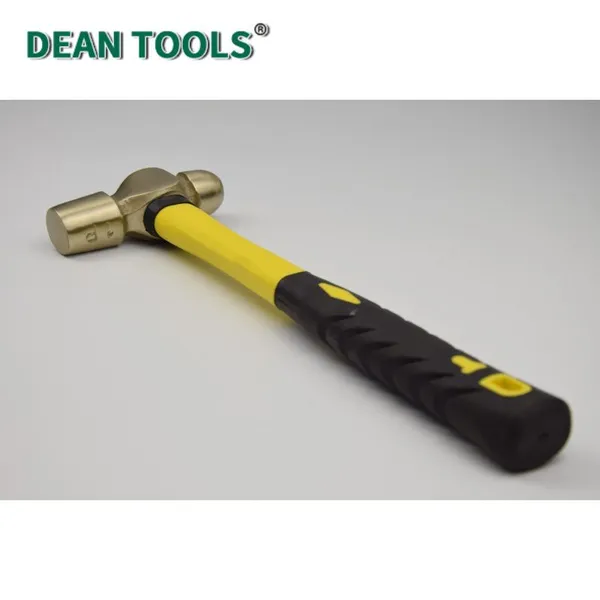
Marteau en cuivre à tête bombée non étincelant\Outils de matériel industriel\Outils antidéflagrants\Alliage de cuivre de haute qualitéUS$ 25.68MOQ: 10 Units
-
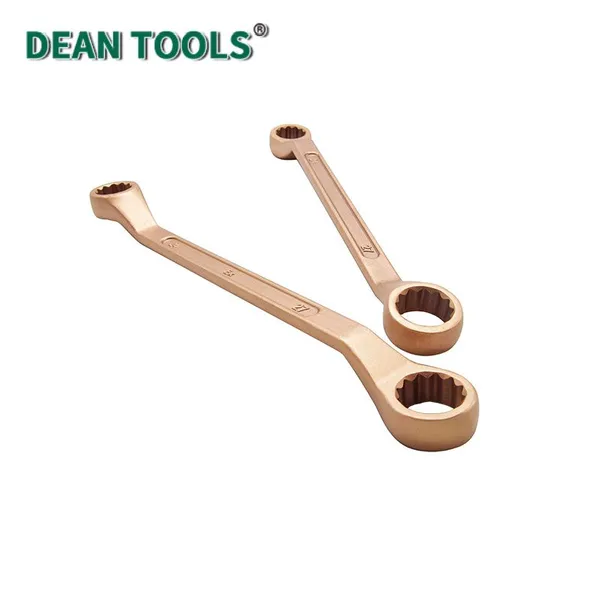
Lot de 13 clés angulaires double boîte non étincelantes, pour l'industrie minière et chimique, revêtement anti-corrosion, Taille : 5,5*7 - 30*32 mmUS$ 123MOQ: 10 Sets
-
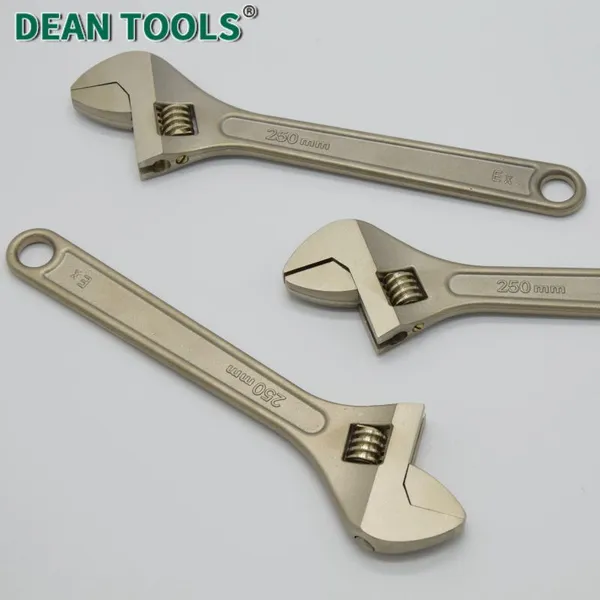
Clé à molette antidéflagrable DEAN TOOLS en bronze d'aluminium de 6 pouces pour pipelines de gaz naturel et opérations minières - SécuritéUS$ 15MOQ: 10 Units
-
Marteau de charpentier en bronze de béryllium non étincelant avec manche en fibre 24P 18LBUS$ 39 - 520MOQ: 1 Piece
-
Tournevis en cuivre béryllium à fente plate, outils non incendiaires 8*200MMUS$ 3.6 - 9MOQ: 1 Piece
-
Clé à tube anti-étincelles en bronze de béryllium Stilson, clé à tube de type américainUS$ 15 - 360MOQ: 10 Pieces
-
Clé angulaire universelle pour embouts 1/2"*90mm sans étincellesUS$ 25 - 85MOQ: 1 Piece
-
Pinces de linéiste sans étincelles pour usine chimique, en bronze d'aluminium, anti-corrosion, garantie de 5 ansUS$ 18MOQ: 10 Units
-
Marteau en cuivre non étincelant de 2 LB, alliage de cuivre au béryllium, longueur de 350 mmUS$ 25MOQ: 10 Units
-
Couteau à pâte en bronze d'aluminium non étincelant de 200 mm de longueur avec poignée en plastique pour environnement dangereuxUS$ 7.5MOQ: 10 Units
-
Clé dynamométrique antidéflagrant et non étincelantUS$ 51MOQ: 10 Units
-
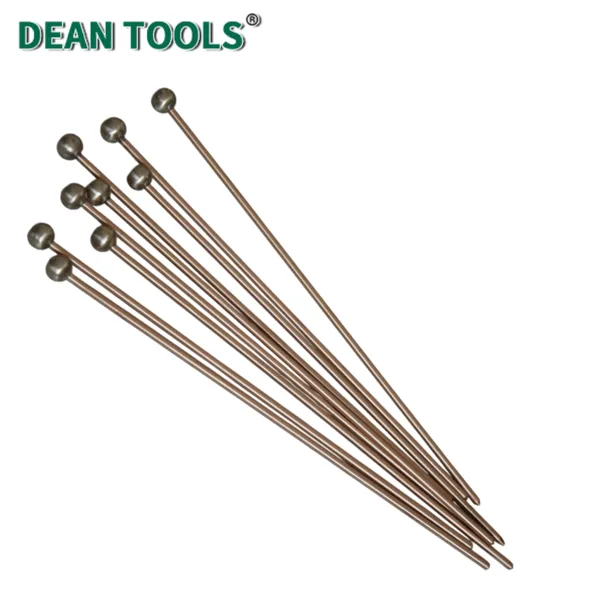
DEAN TOOLS Tige d'écoute à tête sphérique non étincelante, tige d'écoute anti-explosion en alliage de cuivre pour l'entretien des équipements industrielsUS$ 10MOQ: 10 Pieces
-
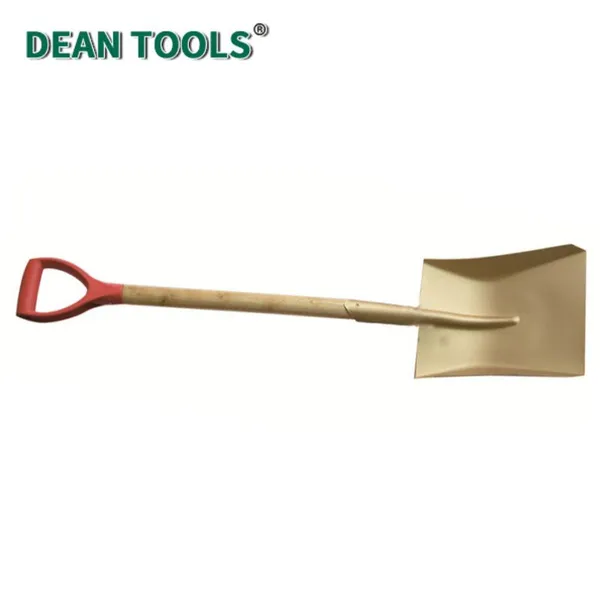
Pelle à pic plat avec manche en bois et lame à bord en laiton au béryllium-cuivreUS$ 20 - 25MOQ: 1 Piece
-
Bâti de bride sans étincelles en alliage de cuivre au béryllium avec traitement de surface anti-corrosionUS$ 705.6MOQ: 10 Units
-
Emmanchage pour clé à douille en acier 45#, diamètre 1", longueur 80 mm, taille 22 - 36 mm, outil d'emmanchage en acier au carbone 45US$ 5MOQ: 10 Units
-
Clé à deux branches pour frappe en acier 45# industriel, Clé à frappe pour maintenance industrielle, Clé à deux branches pour martelage lourdeUS$ 12MOQ: 10 Units
-
Clé à boîte de frappe en acier 45# de taille 17*150 mm, Zone de frappe extra large, Clé à anneau de frappe résistante à la corrosion et à la rouilleUS$ 7MOQ: 10 Units
-
Clef Allen en acier 45#, en forme de L, 14 mm, coude à 90 degrés, finition chrome satiné, longueur des branches de 150 mmUS$ 10MOQ: 10 Units